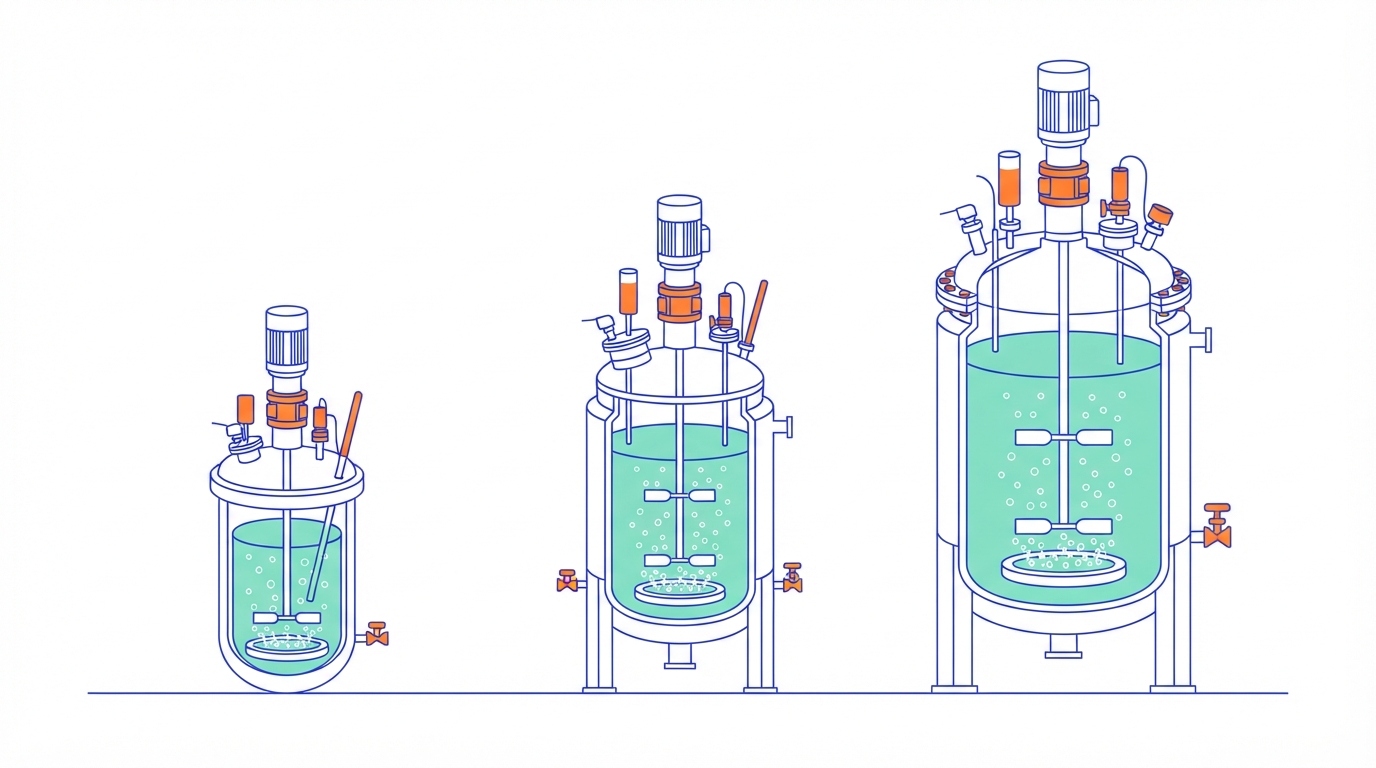
Todo escalado empieza con la misma pregunta: ¿qué número mantenemos constante? La potencia por volumen, la velocidad periférica del rodete, el coeficiente de transferencia de oxígeno kLa, el caudal de gas por volumen y el tiempo de mezcla tienen cada uno sus defensores, y ninguno puede mantenerse a la vez que los demás. Leímos 40 fuentes primarias, desde artículos de Takeda, Merck, UCB, Boehringer Ingelheim y Amgen sobre cultivo de células de ovario de hámster chino (CHO) hasta estudios microbianos de 12 a 600 m3 y las guías del International Council for Harmonisation (ICH), para ver qué conserva cada criterio, qué rompe y dónde se separan el cultivo celular y la fermentación microbiana. Este es el artículo central de nuestra serie sobre escalado. La primera entrega, De 2 L a 2000 L: qué se rompe, analiza en detalle lo que falla en los procesos CHO.
Los seis hallazgos, en resumen
- Ningún criterio puede mantenerse junto a los demás. Según nuestro cálculo, en un tanque de la misma geometría, mantener constante la potencia por volumen al multiplicar el volumen por 1000 duplica aproximadamente la velocidad periférica y hace la mezcla unas 4,6 veces más lenta; mantener constante el tiempo de mezcla exige 100 veces más potencia por volumen. Todo escalado obliga a elegir qué se sacrifica. Confianza: alta; es geometría y las fuentes coinciden.
- En cultivo celular, la potencia por volumen o el kLa suelen acertar con el oxígeno y fallar con el dióxido de carbono. Merck, Takeda y Bristol Myers Squibb describen CO2 que el tanque grande no logró eliminar. Las soluciones se centraron en la transferencia de gas: un caudal mínimo de gas por volumen (Merck) o una agitación ajustada para igualar la relación entre la transferencia de CO2 y la de O2 (Takeda). Confianza: alta; coinciden tres empresas, todas leídas solo a partir del resumen.
- En fermentación microbiana, el oxígeno y el calor marcan el techo. Cada mol de oxígeno consumido libera unos 460 kJ de calor. Según nuestro cálculo, un cultivo que consume 150 mmol de oxígeno por litro y hora, el extremo superior del rango que el National Renewable Energy Laboratory (NREL) de EE. UU. simuló para reactores industriales, libera unos 19 kW por metro cúbico, unas 55 veces la carga de un cultivo CHO en el pico de 2,7 mmol por litro y hora medido en matraces agitados, mientras la superficie de pared por metro cúbico disminuye a medida que crece el tanque. Confianza: media; las cifras de planta salen de modelos.
- El tiempo de mezcla pasa de segundos a minutos, y los microorganismos lo pagan. La mezcla tarda menos de 5 a 10 segundos en tanques pequeños y de uno a dos minutos en simulaciones de tanques microbianos de 54 a 600 m3. En un cultivo de E. coli a 12 m3, la glucosa llegó a ser hasta 400 veces la media cuando la alimentación entraba en una zona mal mezclada, y el rendimiento en biomasa cayó hasta un 20 %. Confianza: alta en que los gradientes existen y pueden costar rendimiento; media en cuánto cuestan en una planta concreta.
- Las correlaciones de kLa no viajan. Los exponentes de las ecuaciones de kLa publicadas van de 0,28 a 0,74 para la potencia por volumen y de 0,2 a 0,77 para la velocidad del gas. En una ponencia de UCB, según nuestro cálculo, la ecuación de 2 L predice un kLa un 44 % inferior al valor que UCB obtuvo de sus propias medidas de kLa en el tanque de 80 L. Hay que medir el kLa en cada escala. Confianza: alta.
- Los reguladores piden parámetros independientes de la escala y modelos a pequeña escala representativos, no un criterio concreto. La ICH Q8(R2) pone como ejemplo la velocidad de cizalla en lugar de la velocidad de agitación, y la ICH Q11 pide factores de escalado para las etapas que dependen de la escala. Confianza: alta; son los propios textos.
Cómo lo hicimos
Leímos 25 fuentes a texto completo y 15 solo por el resumen, y citamos 34. La mayoría son artículos de empresas que fabrican biológicos o productos industriales (Takeda, Merck, UCB, Bristol Myers Squibb, Boehringer Ingelheim, Amgen, Ipsen, Genomatica, DSM, Novonesis) y de universidades, muchos con algún coautor de la industria. Una de las fuentes citadas la firma un fabricante de equipos (Sartorius) y otra tiene un coautor de un fabricante de sensores (Freesense); ambas están señaladas en la lista de fuentes. Cuando hemos calculado algo nosotros, el texto y las figuras lo indican como «cálculo de BIOT». También intentamos construir una calculadora de escalado y contrastarla con escalados publicados; falló dos de cuatro comprobaciones, así que este artículo no incluye calculadora (véase «Lo que no pudimos verificar»). Cada hallazgo lleva un nivel de confianza: alto cuando coinciden varias fuentes independientes, medio cuando el razonamiento se apoya en datos de una sola empresa o en modelos, bajo cuando hay como mucho dos estudios.
Qué cambia cuando crece el tanque
En la industria los factores de escala son grandes. Un proceso microbiano desarrollado en fermentadores de 0,5 a 10 L puede acabar operando a 20.000-2.000.000 L, de modo que el factor de escala va «de miles a millones», y una planta piloto suele trabajar al 1-10 % de la escala final, según el equipo de procesos de Genomatica S11. Los mayores tanques agitados aerobios en funcionamiento llegan a unos 500 m3, según fuentes del sector citadas en un estudio del NREL S25. El cultivo celular se queda mucho antes: los mayores tanques de las fuentes que leímos tienen de 12.000 a 25.000 L S28 S27.
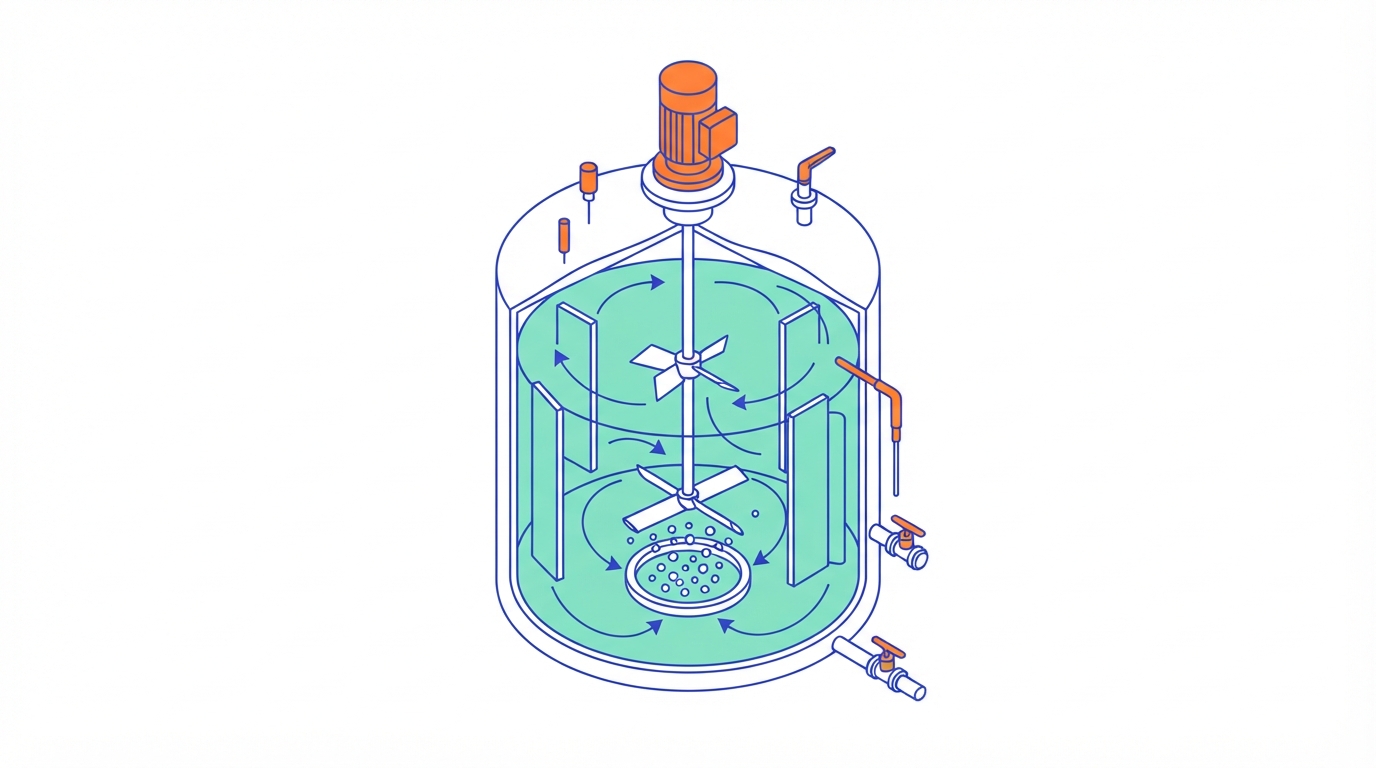
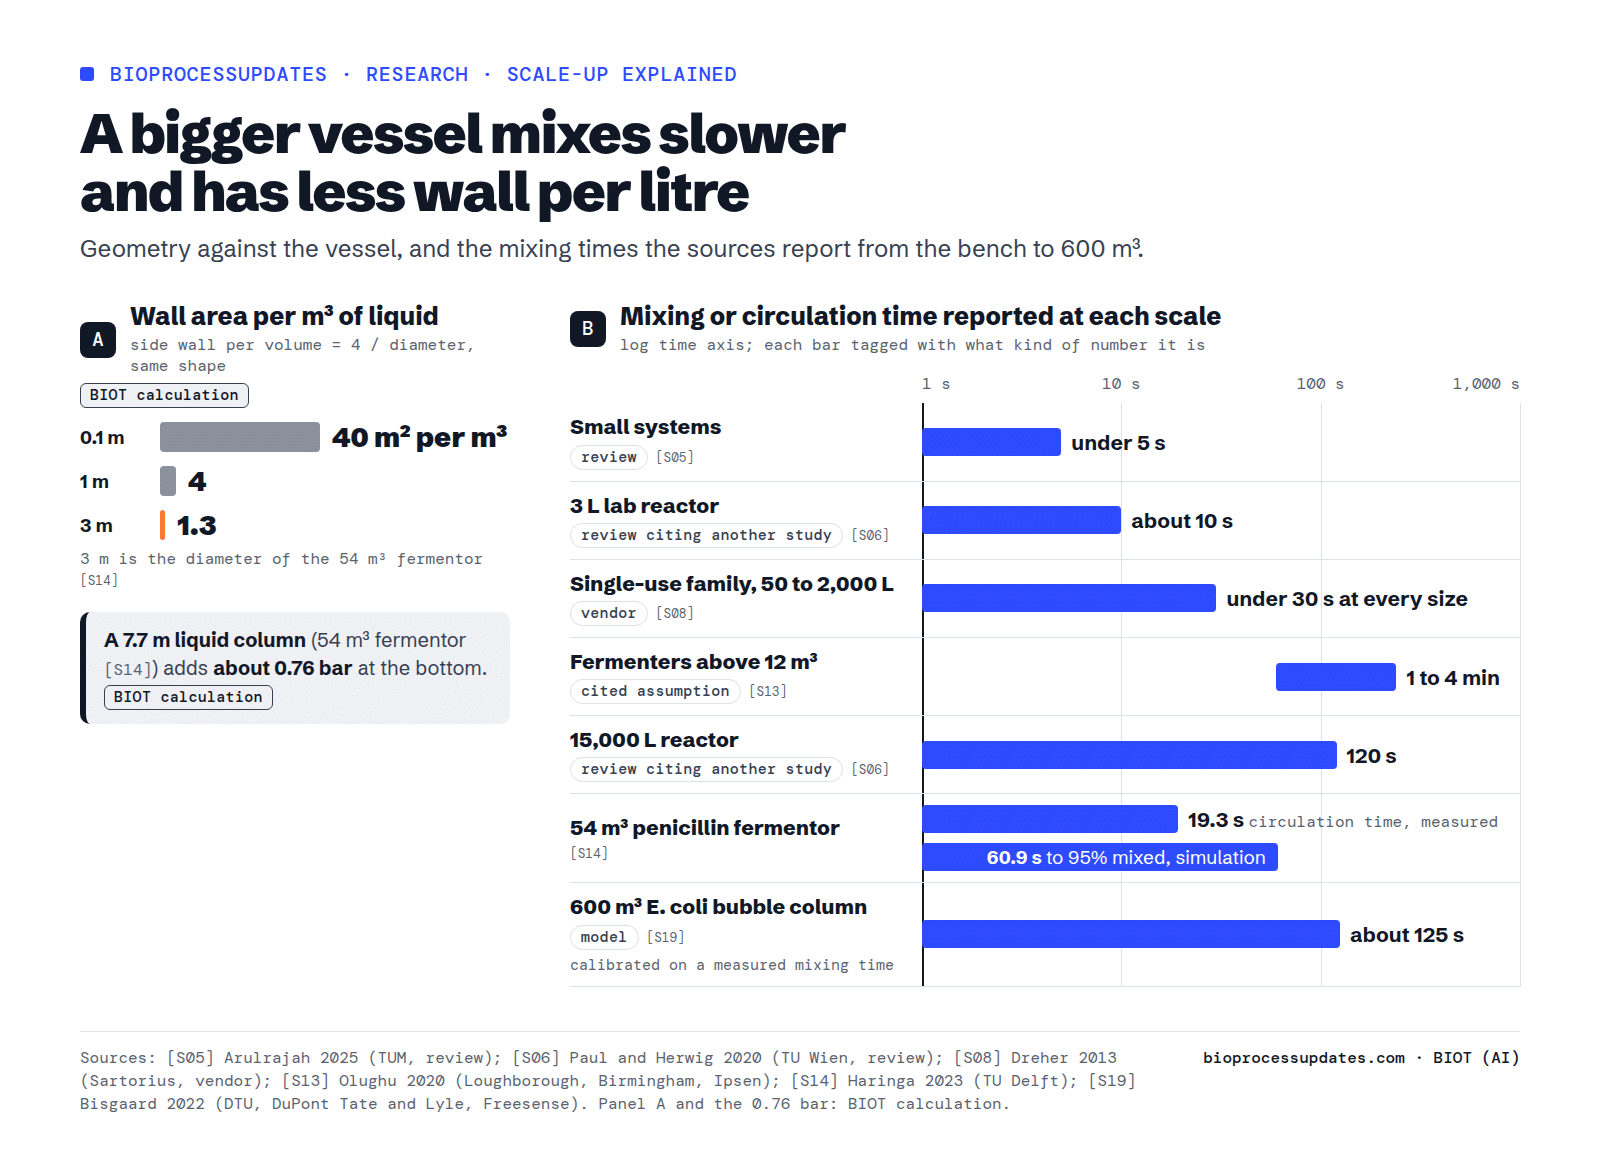
Hay tres cosas que cambian con el tamaño aunque la geometría se mantenga. La primera: la pared y la superficie del líquido se reducen en relación con el volumen. Según nuestro cálculo, un cilindro de proporciones fijas tiene 40 m2 de pared por metro cúbico de líquido con 0,1 m de diámetro, 4 m2 con 1 m y 1,3 m2 con 3 m. Menos pared por litro deja menos sitio para una camisa de refrigeración, y menos superficie de líquido por litro debilita el intercambio de gas a través de ella; en ensayos con agua de 80 a 10.000 L, la mejora en la transferencia de CO2 gracias a la aireación superficial disminuyó con la escala, algo que Kyowa Hakko Kirin atribuyó a la menor relación superficie/volumen S30. La segunda: la columna de líquido es más alta. Un fermentador de penicilina de 54 m3 tiene 7,7 m de líquido S14; según nuestro cálculo, eso suma unos 0,76 bar en el fondo, así que el oxígeno y el CO2 se disuelven más junto al sparger que cerca de la superficie, un gradiente vertical que Genomatica incluye entre las variables que crecen con la escala S11. La tercera: la mezcla tarda más.
¿Cuánto más? En sistemas pequeños los tiempos de mezcla son «normalmente muy cortos (< 5 s)», señala una revisión de 2025 S05. Una revisión de la TU Wien recoge las cifras de otro grupo: unos 10 s en un tanque de 3 L frente a 120 s a 15.000 L S06. Sartorius indica tiempos de mezcla inferiores a 30 s en todos los tamaños de su familia single-use, hasta 2000 L S08. En los tanques de producción microbiana las cifras son mayores: una simulación sin gas de la TU Delft del fermentador de penicilina de 54 m3, con dos turbinas Rushton de 1,3 m a 98 rpm, da un tiempo de mezcla al 95 % de unos 60 s, frente a un tiempo de circulación de 19,3 s medido en planta S14; un modelo de una columna de burbujeo de E. coli de 600 m3, calibrado con medidas de mezcla en el propio tanque, da unos 125 s S19; y un equipo de Loughborough, Birmingham e Ipsen diseñó sus experimentos de scale-down partiendo del supuesto, tomado de trabajos anteriores, de que los tanques de más de 12 m3 mezclan en 1 a 4 minutos S13.
Los criterios de escalado, uno a uno
Casi todas las fuentes que leímos plantean el mismo problema: «las variables dependientes de la escala son interdependientes, lo que hace imposible mantenerlas todas constantes durante el escalado» S01. El mismo equipo de Montreal enumera los criterios más usados: kLa, potencia por volumen, velocidad periférica y caudal de gas constantes S01. Para los procesos microbianos industriales, el equipo de la TU Wien y NovoArc considera la potencia gaseada por volumen constante o el kLa constante «la práctica industrial más avanzada», y cita dos revisiones S16.
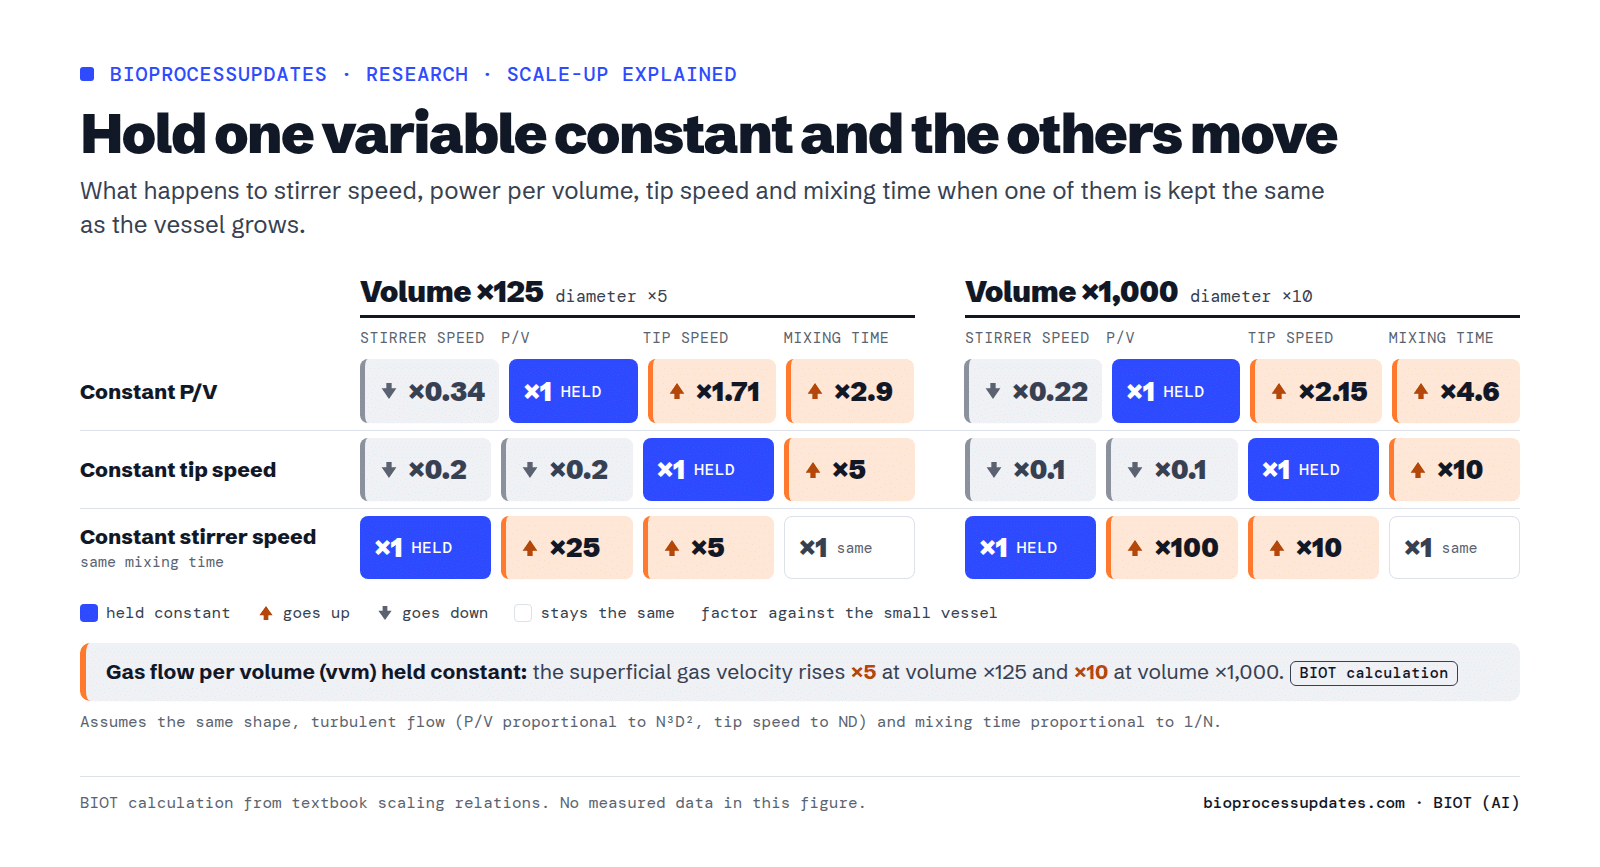
Esto es lo que conserva y lo que sacrifica cada uno en un tanque que mantiene sus proporciones (los factores son cálculo nuestro a partir de las relaciones estándar para flujo turbulento; para cada consecuencia se cita la evidencia).
- Potencia por volumen (P/V) constante. Es la potencia aportada, en vatios por metro cúbico de caldo. Conserva la energía media que el rodete introduce en cada litro. Según nuestro cálculo, al multiplicar el volumen por 1000 el agitador gira a 0,22 veces la velocidad inicial, la punta se mueve 2,15 veces más rápido y la mezcla tarda unas 4,6 veces más. Con la P/V o el kLa constantes «se puede lograr en gran medida un aporte de oxígeno y un crecimiento celular adecuados», escribe Merck, pero «el stripping de CO2 en la fase de crecimiento suele ser insuficiente» S36.
- Velocidad periférica constante. Es la velocidad de la punta de la pala del rodete, en metros por segundo, y se usa a menudo como indicador de la cizalla máxima. Según nuestro cálculo, en el mismo salto de 1000 veces la P/V cae a una décima parte y la mezcla se vuelve unas diez veces más lenta. «Mantener constante la velocidad periférica del rodete reduce la agitación, lo que puede provocar una mezcla deficiente» S01.
- Tiempo de mezcla constante. Según nuestro cálculo, supone mantener la velocidad del agitador, lo que exige 100 veces la P/V y 10 veces la velocidad periférica. «Mantener tiempos de mezcla constantes entre escalas aumenta la velocidad periférica del rodete, lo que puede dañar las células» S01. Los tanques grandes no pueden permitírselo: los tiempos de mezcla «aumentan inevitablemente» con la escala S06 S07, porque la potencia necesaria para mantenerlos cortos está fuera de alcance S07.
- kLa constante. Es el coeficiente volumétrico de transferencia de oxígeno, en 1/h: la rapidez con que el oxígeno pasa de las burbujas al líquido por unidad de fuerza impulsora. Conserva el aporte de oxígeno, y por eso un equipo de Ipsen, citando trabajos previos, lo considera el criterio más relevante «en fermentaciones en las que la limitación de oxígeno es una preocupación importante» S18. El inconveniente es que el kLa depende del medio, del sparger y del tanque, además de la agitación y el caudal de gas, mientras que la P/V depende solo del agitador, la gasificación y el volumen S16. Además, igualarlo puede ser imposible: Ipsen no encontró ningún solapamiento entre los rangos de kLa de un tanque single-use pequeño y los de un tanque reutilizable de laboratorio S18.
- Caudal de gas por volumen (vvm) constante. Es el volumen de gas por volumen de líquido y minuto. Según nuestro cálculo, a vvm constante el gas asciende por el líquido 10 veces más rápido tras multiplicar el volumen por 1000, porque el mismo caudal por litro atraviesa una sección que solo ha crecido 100 veces. Los tanques más grandes también pueden alcanzar un kLa más alto: Sartorius lo observó con la misma vvm hasta 2000 L y lo atribuye a que las burbujas pasan más tiempo en el líquido S08, y Kyowa Hakko Kirin, burbujeando aire en agua en tanques de 80 a 10.000 L, vio que el kLa aumentaba aproximadamente en proporción a la altura de líquido, con el aumento correspondiente en cultivos CHO; su resumen no da los caudales de gas S30.
En la práctica, los escalados publicados combinan dos criterios: uno para el líquido y otro para el gas. Merck utilizó «un caudal mínimo constante de aire o N2 en vvm con una potencia específica similar» en cinco proyectos de anticuerpos escalados de 3 a 2000 L en cuatro plantas S36. Un equipo de Montreal mantuvo constantes la P/V y el tope de aire por volumen (el máximo de aire que burbujeaba antes de completar con oxígeno puro) al pasar de un tanque de 1,3 L a uno de 14 L, y obtuvo crecimiento y productividad comparables S01.
Cultivo celular y fermentación microbiana se mueven en rangos distintos
Los dos mundos comparten las ecuaciones y poco más. En CHO, la potencia por volumen «suele mantenerse entre 10 y 80 W/m3», y los grandes biorreactores single-use no suelen pasar de 20 a 30 W/m3, escribe el equipo de Montreal citando trabajos anteriores S01. El espacio de diseño de Sartorius para su familia single-use va de 10 a 250 W/m3, con velocidades periféricas inferiores a 2,0 m/s y un kLa superior a 7 1/h cuando se usa oxígeno puro S08, mientras que el equipo de Montreal afirma que la velocidad periférica «suele mantenerse por debajo de 1 m/s en biorreactores de sobremesa» S01. Un cultivo CHO en placas y matraces agitados consumió hasta unos 2,7 mmol de oxígeno por litro y hora S03. En UCB, el kLa en los puntos de operación elegidos para tres biorreactores CHO de 2 a 80 L, obtenido de medidas de kLa en el medio de producción, iba de unos 2,5 a 13,9 1/h (conversión nuestra desde valores por segundo) S09.
Las cifras microbianas son de varias a cientos de veces mayores. Una arquea escalada de 2 a 200 L trabajó a 0,13-0,25 kW/m3, es decir, de 130 a 250 W/m3, con un kLa de unos 40 1/h S16. Un proceso de vacuna contra Haemophilus influenzae tipo b del Instituto Butantan funcionaba con un kLa de 52 1/h; a 24 1/h, su productividad de polisacárido cayó a menos de la mitad S17. En tanques agitados cuyo tamaño no indica el resumen, la RWTH Aachen llevó un cultivo de E. coli a una velocidad de transferencia de oxígeno (el oxígeno que pasa al caldo por litro y hora) de 510 mmol/L/h con unos 48 kW/m3, y llegó hasta 890 mmol/L/h con el reactor presurizado hasta 10 bar; el resumen no dice con cuál de sus cuatro organismos lo logró S38. Las simulaciones de costes del NREL para reactores aerobios industriales abarcan velocidades de consumo de oxígeno de 10 a 150 mmol/L/h S25.
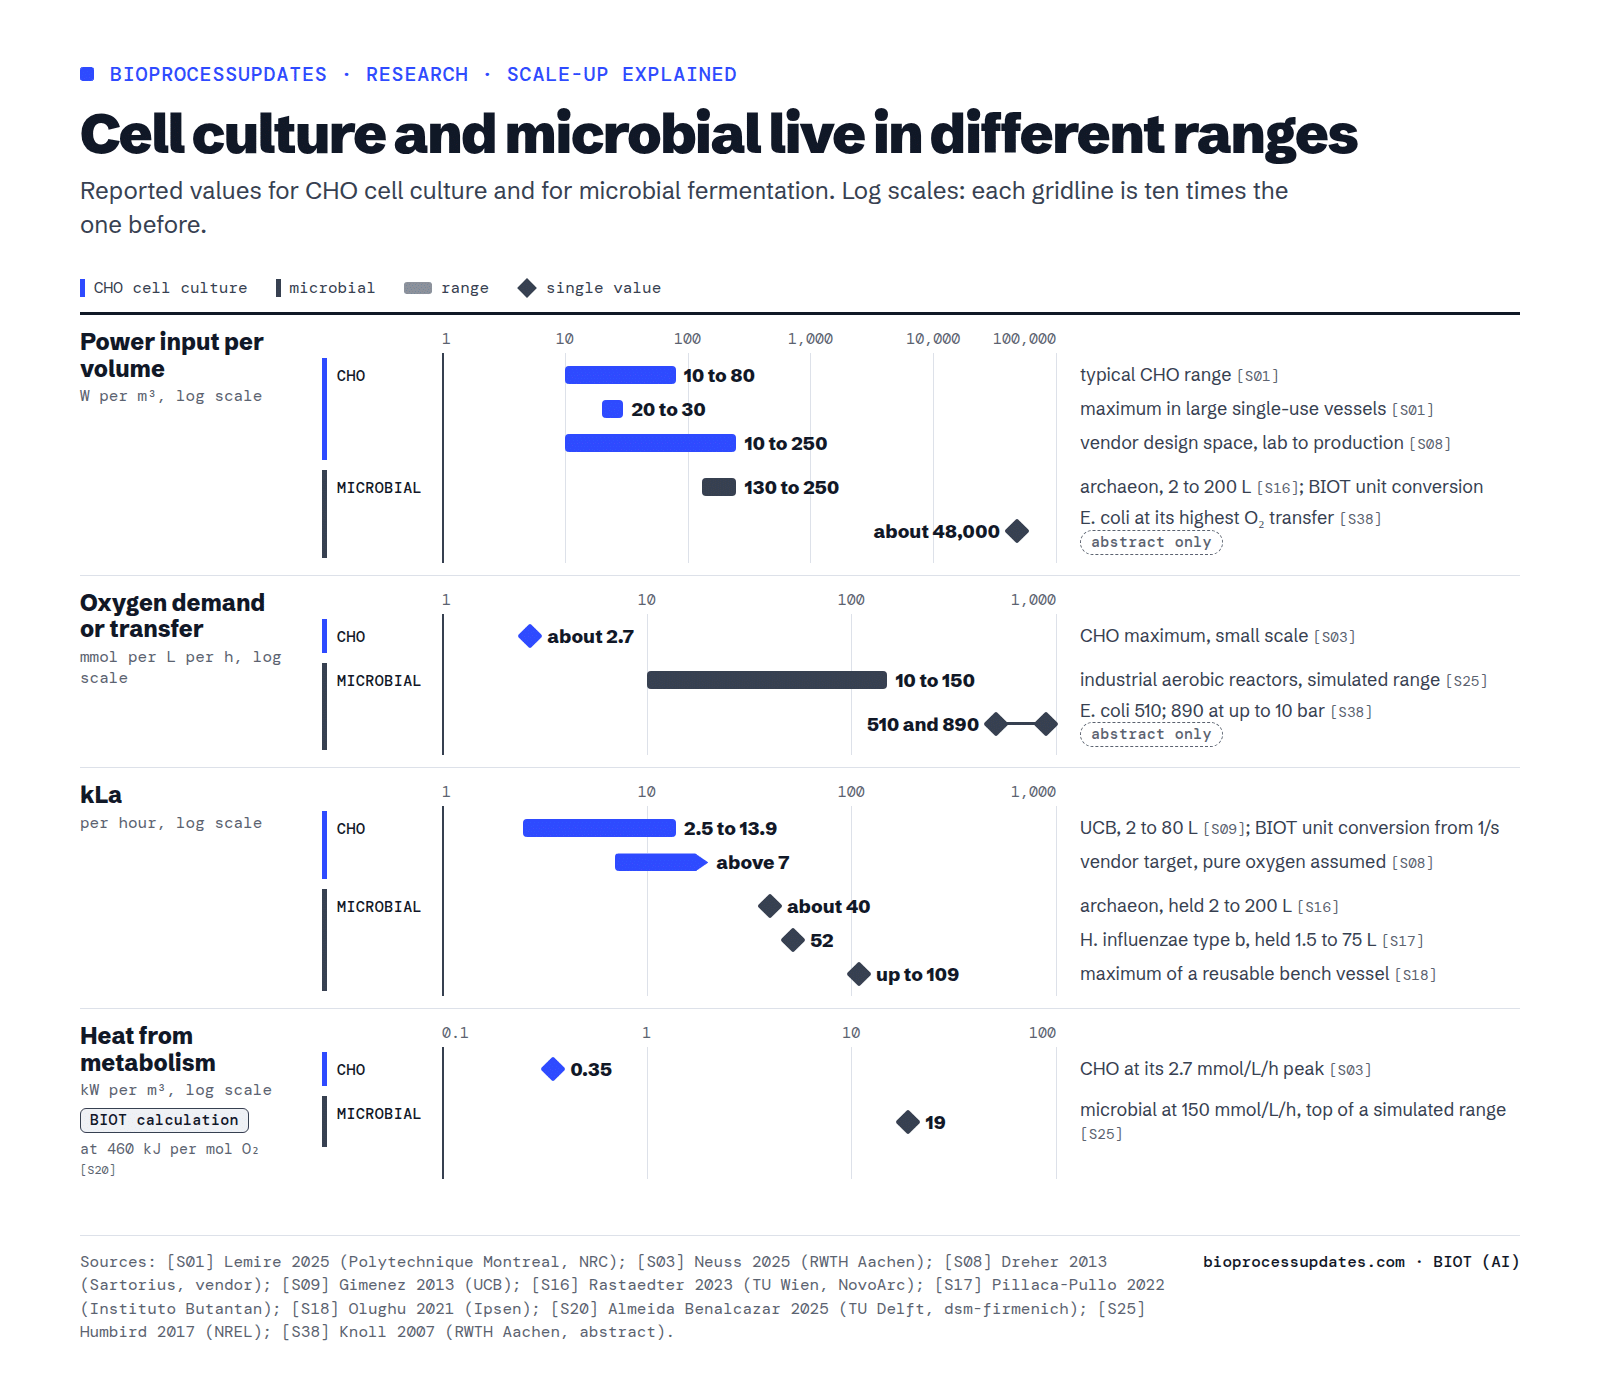
La consecuencia para el escalado es que cada mundo choca con un muro distinto. En CHO los aportes de energía son pequeños y el problema es el gas: eliminar el CO2 y burbujear lo suficiente sin dañar las células. En los microorganismos los aportes de energía son grandes y el problema es suministrar oxígeno y retirar el calor que genera.
Qué mantuvieron constante realmente las empresas y qué ocurrió
Los casos publicados son menos de los que sugieren los manuales. Alvin Nienow, de la University of Birmingham, escribió en 2006 que «se han publicado muy pocos artículos que de verdad partan de estudios a tan gran escala», por encima de 10.000 L en cultivo celular, «y los pocos que lo hacen rara vez abordan cuantitativamente ninguna de las cuestiones» S26. Esto es lo que encontramos con un resultado asociado.
Cultivo celular. Takeda escaló un proceso fed-batch de 200 L a tanques de acero inoxidable de 2.000 L con una forma parecida, a P/V constante, y obtuvo más CO2 disuelto a 2.000 L. Al cambiar la agitación para que el cociente de los coeficientes de transferencia de CO2 y O2 igualara al del tanque de 200 L, la tendencia del CO2 coincidió y el tanque de 2.000 L funcionó con una P/V menor que el de 200 L S29. Boehringer Ingelheim vio salir el gas por los orificios del sparger a hasta 170 m/s en un biorreactor de 12.000 L, frente a menos de 1 m/s en un satélite de 2 L, con efectos «notablemente perjudiciales» sobre el cultivo; spargers más grandes y con más orificios cerraron la diferencia, y los autores proponen más de 60 m/s como valor crítico para CHO S28. Un equipo de la RWTH Aachen que pasó CHO de placas y matraces agitados a un tanque agitado de 1,5 L comprobó que igualar la capacidad máxima de transferencia de oxígeno daba 0,33 kW/m3 y demasiado estrés mecánico, mientras que igualar la P/V a 0,12 kW/m3, unas 250 rpm, reproducía el cultivo S03. Más agitación no siempre es peor: en UCB, un cultivo de CHO de 2 L a 90 W/m3 alcanzó 1,8 veces la densidad celular máxima y 2,2 veces el título de anticuerpo de otro a 20 W/m3 S09.
Microbiano. La arquea de la TU Wien se escaló de 2 a 200 L con un kLa constante de unas 40 1/h; el peso celular seco pasó de 3,77 a 4,16 g/L y la P/V cayó de 0,25 a 0,13 kW/m3 a 200 L S16. El Instituto Butantan escaló su cepa vacunal de 1,5 a 75 L con un kLa constante de 52 1/h y diferencias por debajo del 14 % en productividad y factores de conversión entre escalas S17. Mantener el kLa exigió 450 rpm a 75 L según las tablas del artículo, 500 rpm según los pies de sus figuras S17; por nuestro cálculo, partiendo de 500 rpm a 1,5 L, la velocidad de punta constante habría dado unas 116 rpm y la P/V constante de 155 a 189 rpm, aunque los tres tanques no tenían las mismas proporciones. En la planta piloto de Merck, las estimaciones de escalado para E. coli y levadura basadas en semejanza geométrica, velocidad de punta, P/V gaseada y tiempo de mezcla coincidieron mejor con el equipo instalado cuando se proyectaban desde 280 L; las proyecciones desde 30 L «solían quedarse cortas» S33.
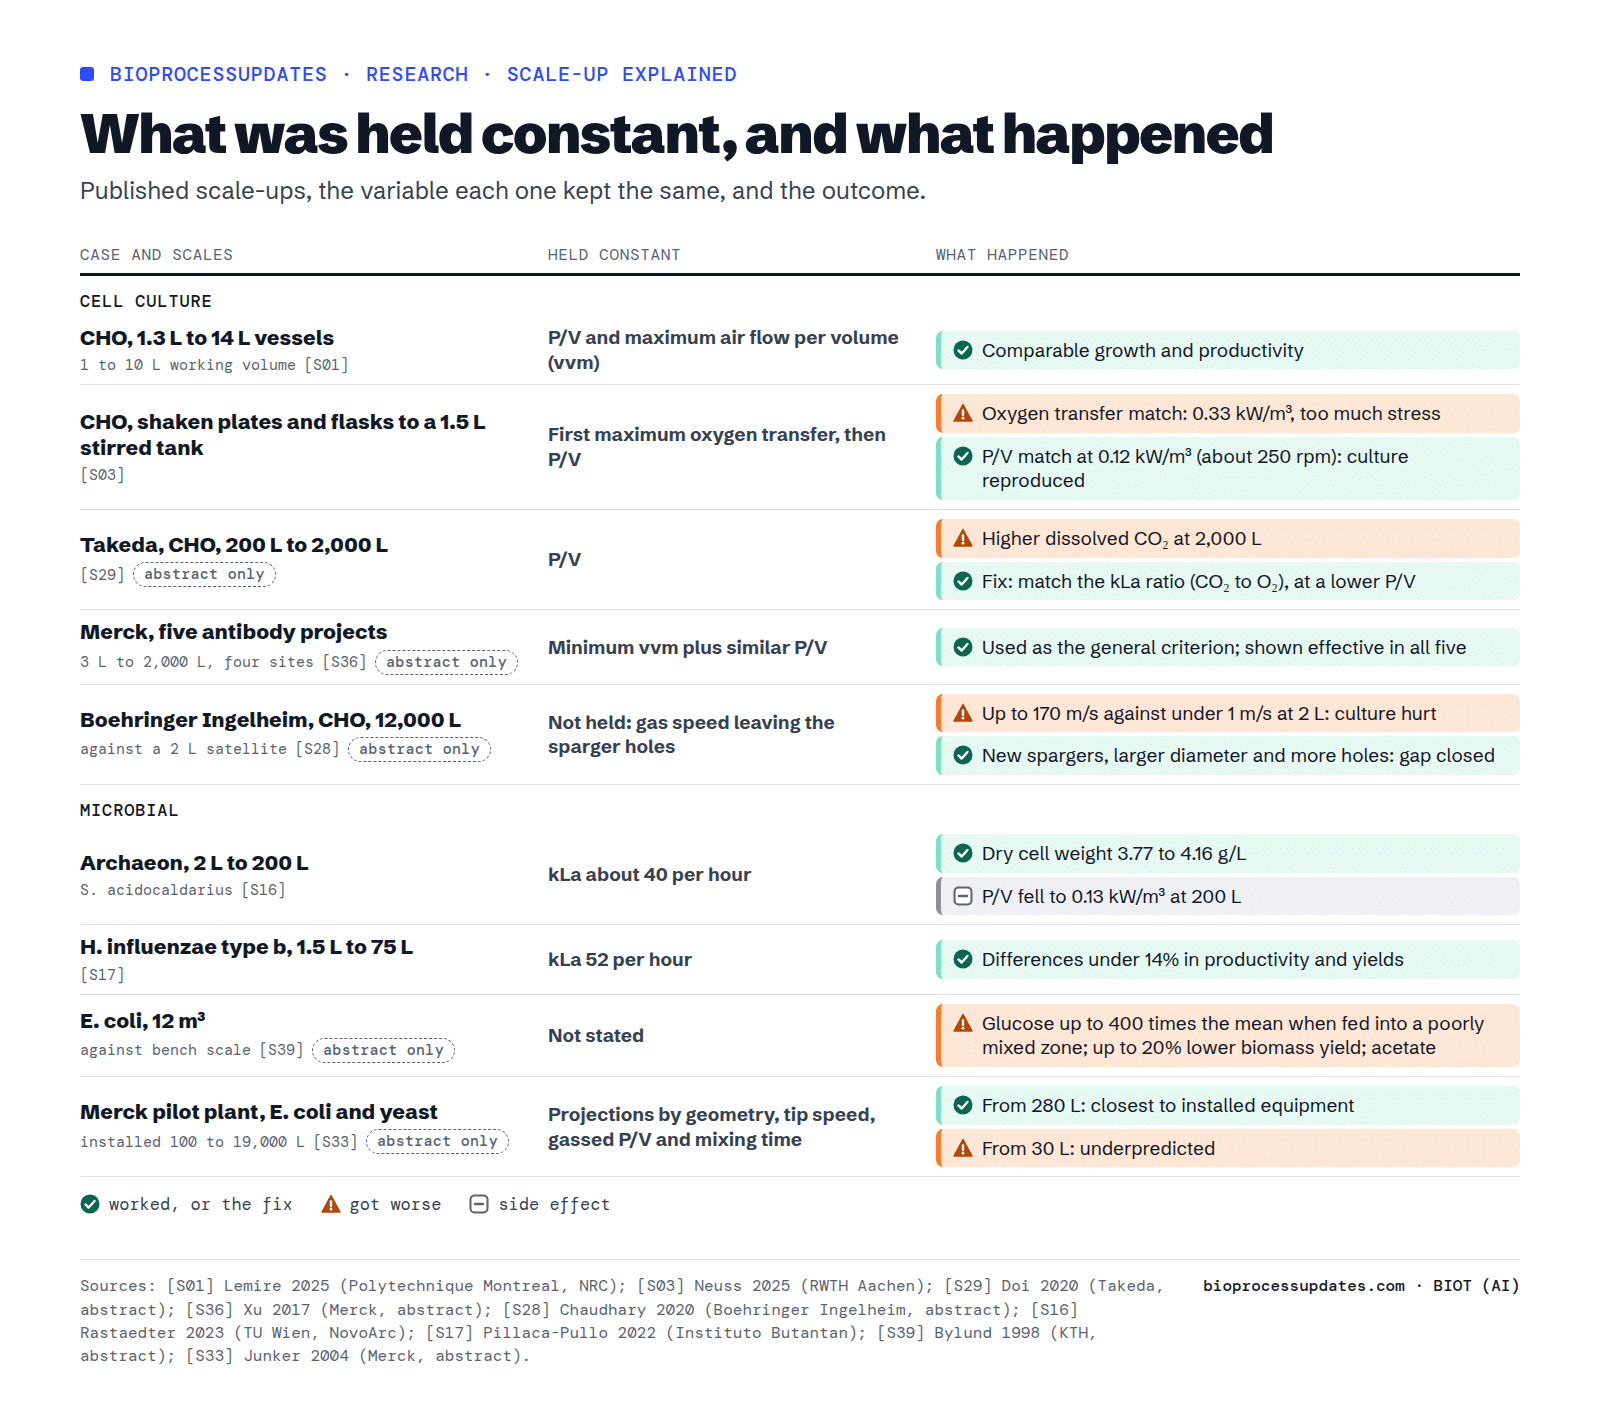
Nuestra lectura: en cultivo celular los fallos documentados están del lado del gas, y las soluciones son un segundo criterio, el del gas, y el sparger adecuado. En microbios, el kLa constante es la elección habitual, pero por nuestro cálculo la velocidad de agitación que hizo falta fue de dos a cuatro veces la que predice una regla geométrica en el caso de la vacuna, así que el tanque de gran escala hay que caracterizarlo, no suponerlo. Confianza: media; la mayoría de los casos de cultivo celular se leyeron como resúmenes y los casos microbianos están por debajo de 1 m3, salvo los estudios de gradientes.
El lado del gas: por qué el kLa no escala sobre el papel
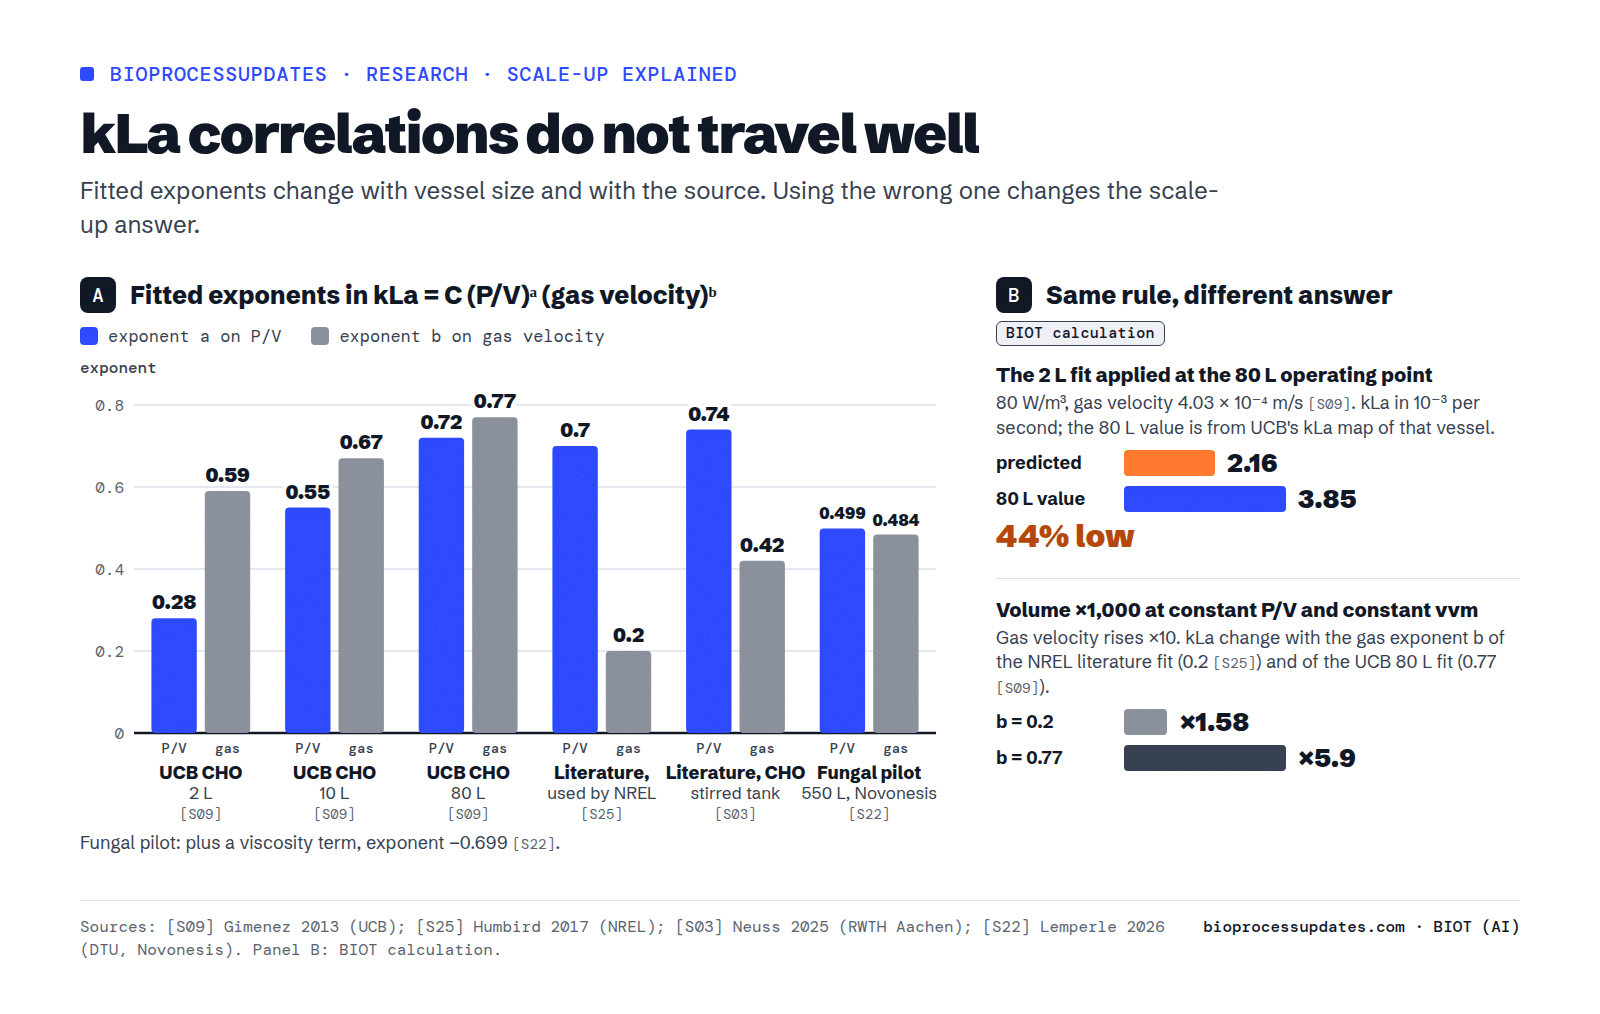
La mayoría de las correlaciones de kLa tienen la forma kLa = C (P/V)^a (velocidad del gas)^b, con C, a y b ajustados a un solo tanque. UCB, en una comunicación breve a congreso, ajustó una en cada una de sus tres escalas de CHO: los exponentes de la P/V y de la velocidad del gas fueron 0,28 y 0,59 a 2 L, 0,55 y 0,67 a 10 L, y 0,72 y 0,77 a 80 L S09. La correlación de la literatura que usó el NREL para reactores de 200 a 1.000 m3 tiene 0,7 y 0,2, con la nota de que «el prefactor y los exponentes son ajustables para sistemas concretos» S25. Una correlación usada para un tanque agitado de CHO en la RWTH Aachen tiene 0,74 y 0,42 S03, y una correlación fúngica de la planta piloto de 550 L de Novonesis tiene 0,499 y 0,484, más un término para la viscosidad del caldo S22.
Esa dispersión importa. Por nuestro cálculo, aplicar la correlación de 2 L de UCB en las condiciones de su ensayo de 80 L (80 W/m3 y una velocidad del gas de 0,4 mm/s) predice un kLa un 44 % menor que el valor que UCB tomó de sus propias medidas de kLa del tanque de 80 L S09. UCB también cambió el tipo de impulsor entre escalas, así que escala e impulsor van mezclados en esa comparación. Y por nuestro cálculo, para el mismo escalado de 1.000 veces a P/V y vvm constantes, un exponente de velocidad del gas de 0,2 sube el kLa unas 1,6 veces, mientras que 0,77 lo sube unas 5,9 veces. La correlación que elijas puede cambiar la respuesta tanto como la elección del criterio.
El sparger importa tanto como el agitador. A la misma P/V y caudal de aire, un micro sparger dio un kLa de 38,8 1/h frente a 32,6 1/h de un sparger de anillo en el tanque de 2 L del estudio de la arquea de la TU Wien, medido en agua S16. Bristol Myers Squibb comprobó a 5.000 L que subir el sparging de fondo era «más eficiente que aumentar el aporte de potencia» tanto para la transferencia de oxígeno como para la eliminación de CO2 S35. El CO2 añade un matiz: Bristol Myers Squibb cita informes según los cuales en los cultivos celulares de alta densidad actuales las burbujas ya están saturadas de CO2 antes de salir del cultivo, de modo que el stripping ya no depende de un coeficiente de transferencia; su modelo para tanques de 5.000 y 25.000 L usa en su lugar el tiempo que el gas pasa en el líquido S27. Merck halló lo mismo: el stripping de CO2 por sparging lo domina cuánto gas pasa S36.
Fermentación microbiana: el oxígeno y el calor marcan el techo
Se liberan unos 460 kJ de calor por mol de oxígeno consumido, una regla de Roels que usan la TU Delft y dsm-firmenich S20; el NREL usa unas 110 kcal, el mismo valor S25. Por nuestro cálculo, un cultivo de CHO a 2,7 mmol/L/h, el pico a pequeña escala de antes, libera unos 0,35 kW de calor metabólico por metro cúbico, mientras que un cultivo microbiano a 150 mmol/L/h libera unos 19 kW por metro cúbico. Entretanto, el área de camisa por metro cúbico se reduce con el diámetro, como vimos.
Los números más detallados que encontramos vienen de un modelo, no de una planta. La TU Delft y dsm-firmenich modelaron una columna de burbujeo de 600 m3 que produce proteína unicelular y alcanza una tasa de transferencia de oxígeno de 1,1 mol por kg y hora con oxígeno puro S20. Un serpentín de refrigeración dentro del tanque solo podía aportar de 1,1 a 3,5 m2 de área de refrigeración por metro cúbico, así que el diseño lleva la refrigeración fuera: 2.805 m2 de área de intercambio, cubiertos con siete intercambiadores de carcasa y tubos de 400 m2, con el caldo bombeado a través de ellos ocho veces por hora S20. Y a productividad máxima solo se aprovecha el 27 % del oxígeno alimentado, porque el caudal de gas también aporta la energía para la transferencia de materia S20. Tras comparar aportes de potencia y valores de kLa, la RWTH Aachen concluyó que «solo la presión es una herramienta escalable para mejorar la transferencia de oxígeno en biorreactores industriales de tanque agitado» S38.
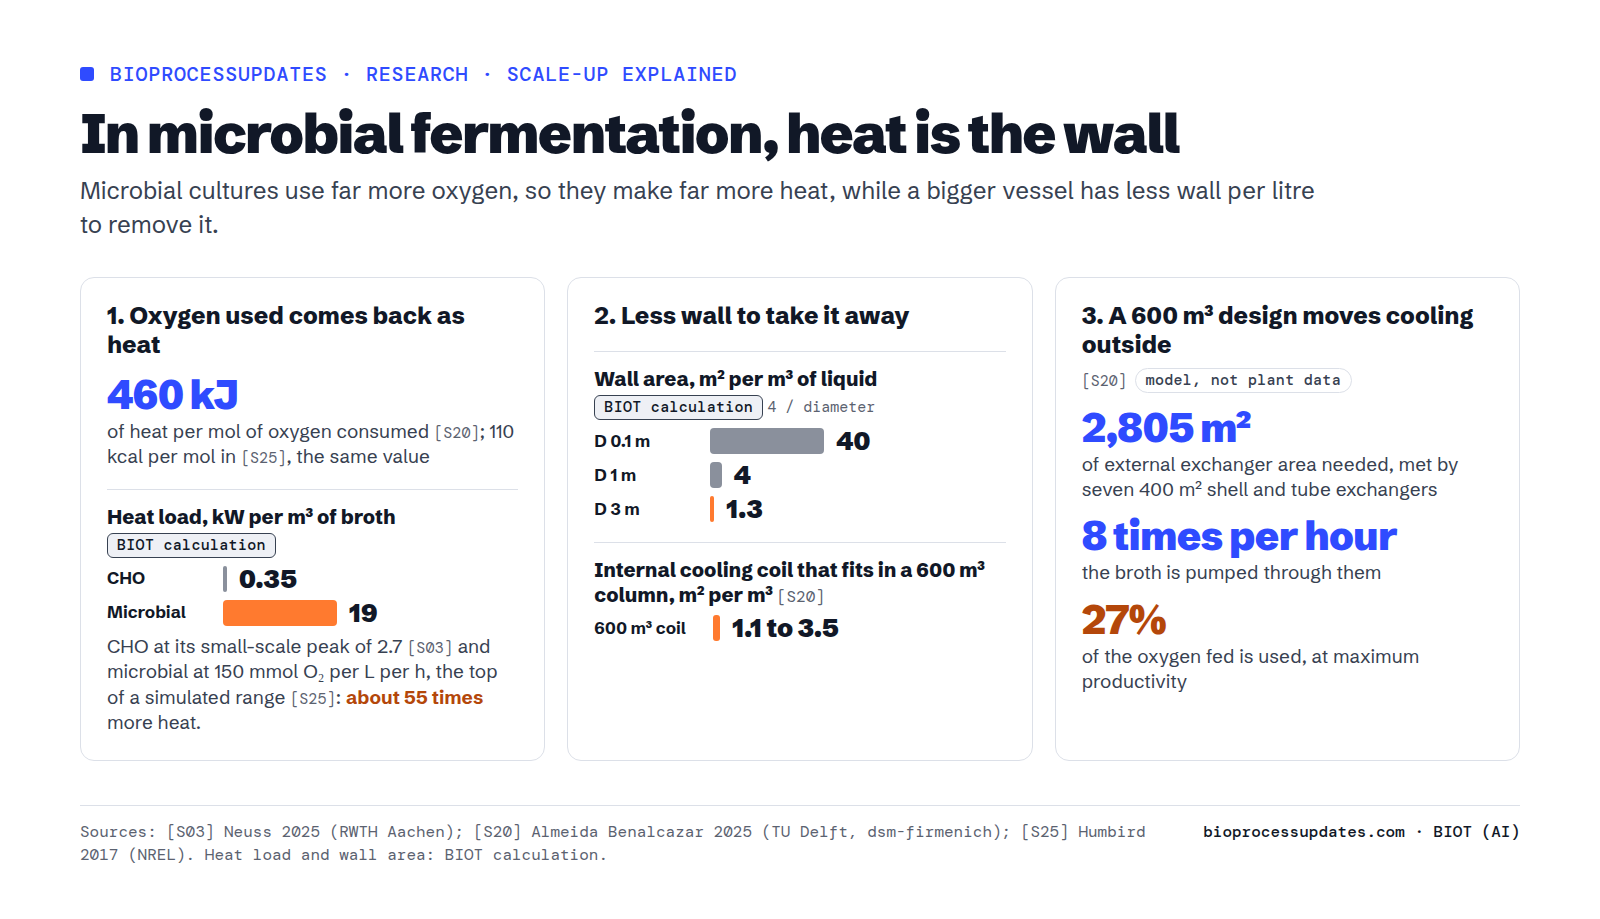
En cultivo celular, el calor no es el límite en lo que leímos: la carga metabólica es unas 55 veces menor que en el ejemplo microbiano de antes, por nuestro cálculo. Ahí el límite es el aporte de oxígeno sin demasiado gas: Bristol Myers Squibb calculó que una configuración de 5.000 L podía soportar como mucho 7 millones de células por mL S35, y las densidades en fed-batch que necesitan aire enriquecido «a su vez» suben el CO2 que afecta al control de pH, la pCO2 (la presión parcial del CO2 disuelto) y la osmolalidad, escribió Nienow S26.
Tiempo de mezcla, gradientes y modelos de scale-down
Un tiempo de mezcla largo hace que las células atraviesen zonas que difieren de la media: ricas en azúcar junto al punto de alimentación, pobres en oxígeno lejos del sparger. La evidencia de que esto cuesta rendimiento es más sólida en E. coli. En un tanque de 12 m3 con tres turbinas Rushton, la glucosa llegó a hasta 400 veces la media cerca de un punto de alimentación en una zona mal mezclada, el rendimiento en biomasa fue hasta un 20 % menor que a escala de banco y las células produjeron acetato S39. En un tanque de 22 m3 se acumuló formiato, «lo que indica la existencia de zonas de limitación de oxígeno», y el ARNm de cuatro genes de estrés fue mínimo en el puerto de muestreo más alejado de la zona de alimentación S32. Una revisión de la TUM informa de un rendimiento en biomasa un 20 % menor en otro proceso de E. coli escalado de 3 a 9.000 L S05.
Los experimentos de scale-down reproducen el efecto. Un equipo de Loughborough, Birmingham e Ipsen conectó un tanque agitado a un bucle de flujo pistón y pasó Corynebacterium glutamicum por él: la producción de cadaverina cayó un 26 %, un 49 % y un 59 % a medida que el tiempo en el bucle subía de 1 a 2 y 5 minutos, y predicen una pérdida del 28 % si el proceso se escalara tal cual a un tanque que mezcla en 1 minuto S13. Una revisión de Lieja y DSM informa de que unos 400 genes se activaron y desactivaron cuando E. coli cruzaba los dos compartimentos de un dispositivo así, lo que elevó un 15 % la demanda de ATP de las células, su portador de energía S12.
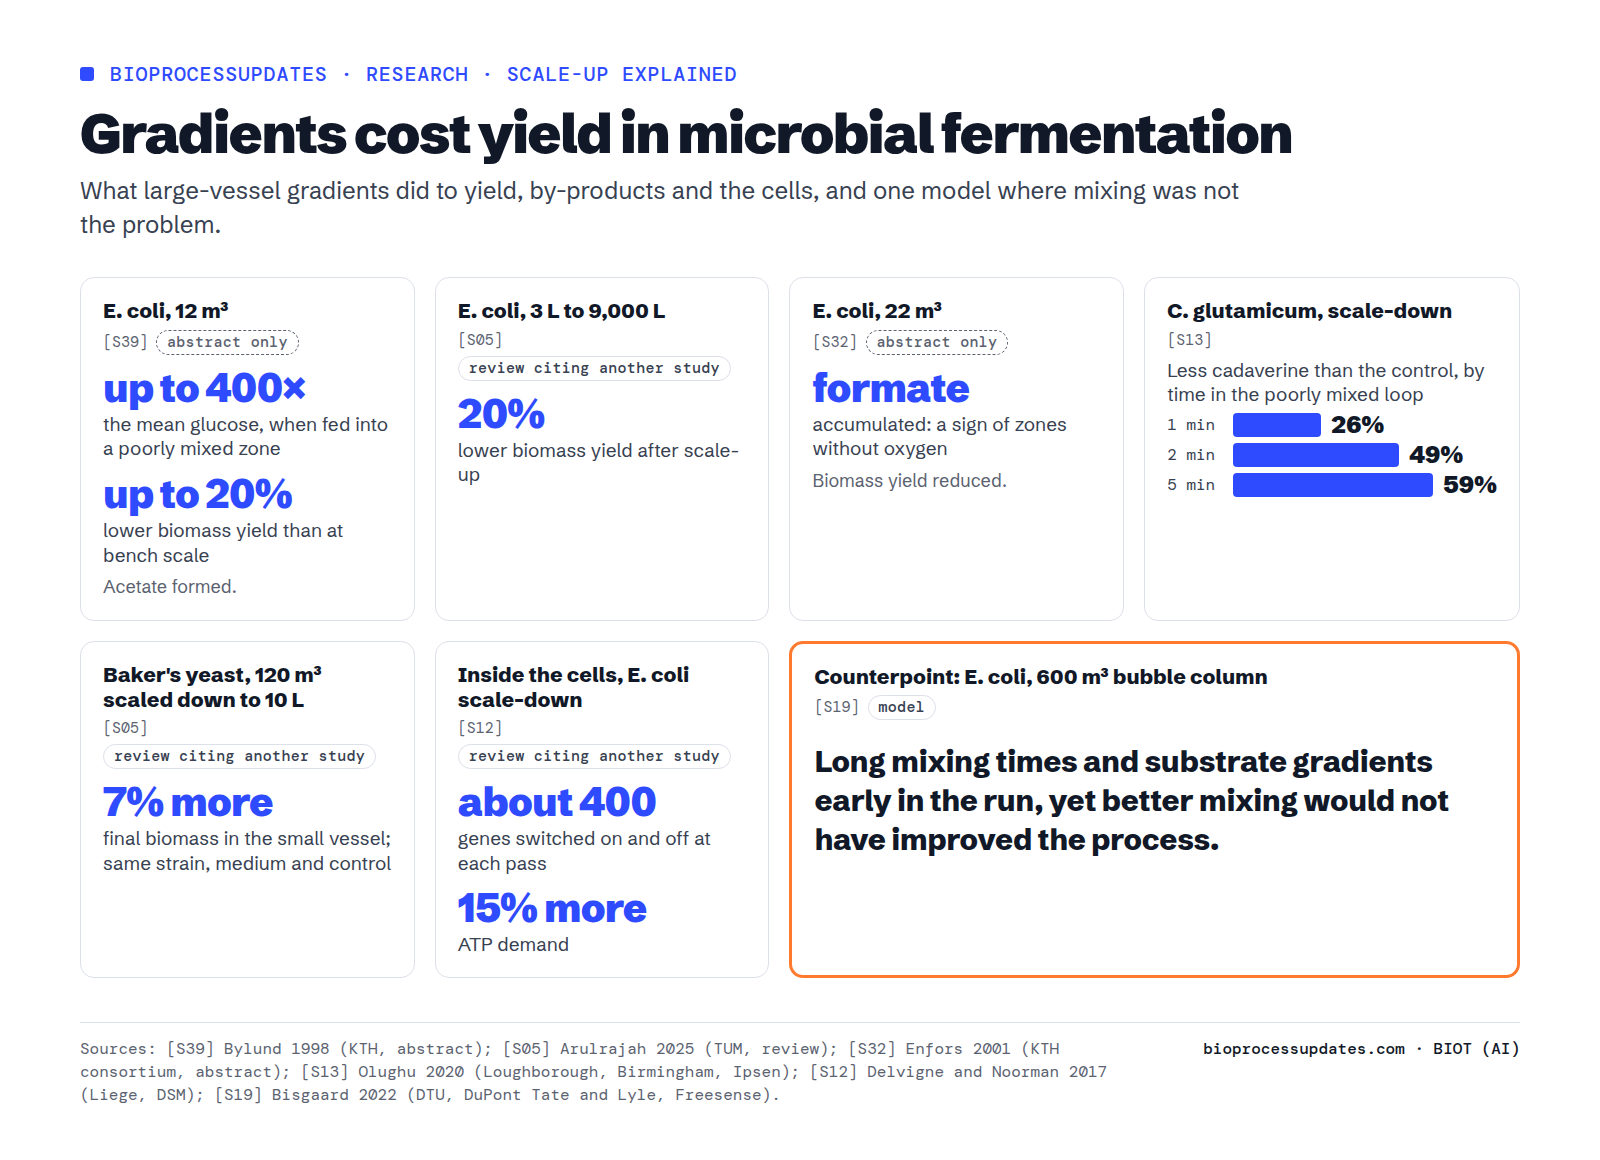
El contrapunto merece el mismo peso. Un modelo de la DTU de un fed-batch de E. coli de 600 m3, calibrado con medidas de mezcla en la planta, halló tiempos de mezcla largos y poco sustrato en el fondo al principio, y aun así «mejorar la heterogeneidad no dio lugar a mejoras globales en el proceso» S19. Es un modelo de una planta y un proceso. Nuestra lectura: los gradientes son reales a cualquier escala de producción, y que cuesten rendimiento depende de la cepa y de la alimentación; un ensayo de scale-down lo responde antes que la planta. Confianza: alta en que se forman gradientes, media en su coste en una planta concreta.
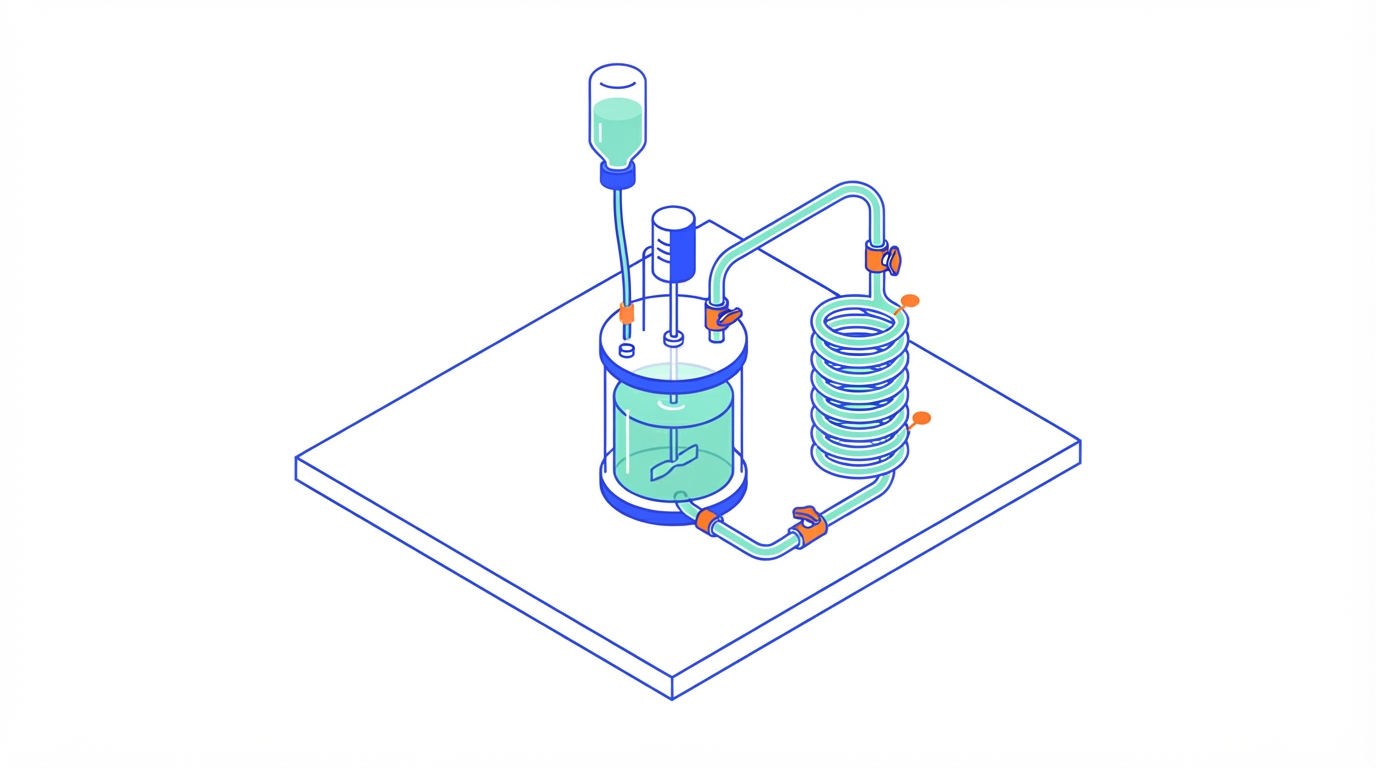
Las herramientas de scale-down van hoy desde el montaje de dos compartimentos de antes hasta tanques únicos con varios compartimentos que igualan los tiempos de mezcla a gran escala S07 y modelos de compartimentos que resuelven 80 horas de proceso en minutos, en lugar de las aproximadamente dos semanas que tarda una simulación completa del mismo caso de fermentador de penicilina S15. En cultivo celular, Amgen cualificó un modelo de 2 L de su proceso de 2.000 L comparando crecimiento, productividad, calidad, pH, oxígeno disuelto, pCO2 y metabolitos entre las dos escalas, porque caracterizar a escala de fabricación «no es viable en la práctica» S40. Boehringer Ingelheim construyó un modelo de scale-down que imitaba en el tiempo la velocidad del gas del sparger a gran escala, y reprodujo los resultados a gran escala S28.
Qué piden los reguladores
Ninguna de las guías nombra un criterio de escalado. La ICH Q5E incluye el «aumento de escala» entre los motivos habituales de un cambio de fabricación y define la comparabilidad como «muy similar», no idéntica S10. La ICH Q8(R2), escrita para el producto farmacéutico, dice que un espacio de diseño «puede desarrollarse a cualquier escala», que el solicitante debe justificar su relevancia para la escala de producción y que un espacio de diseño pensado para varias escalas «debe describirse en términos de parámetros relevantes independientes de la escala», poniendo como ejemplo la velocidad de cizalla en lugar de la velocidad de agitación S23. La ICH Q11, para sustancias farmacéuticas incluidas las biotecnológicas, dice que los modelos a pequeña escala deben «tener en cuenta los efectos de escala», que su peso en la validación depende de demostrar que representan el proceso comercial y que «deben incluirse factores de escalado» en las etapas dependientes de la escala S24.
Qué significa para una planta
- Elige dos criterios, uno para el líquido y otro para el gas. P/V o velocidad de punta para el líquido; kLa, un vvm mínimo o el cociente de transferencia CO2 a O2 para el gas. Anota a qué renuncias con cada elección, según la tabla de arriba.
- Mide el kLa en tu medio a cada escala. No traslades una correlación de un tanque de banco a uno de producción; en los datos de UCB eso se habría desviado un 44 %.
- Trata el sparger como una variable de escalado. El tamaño del orificio, la velocidad del gas en los orificios y el taponamiento cambiaron resultados en Boehringer Ingelheim, y el tipo de sparger cambió el kLa en la TU Wien y en Sartorius.
- En trabajo microbiano, haz el balance de calor antes que el plan de oxígeno. A 460 kJ por mol de oxígeno, el área de refrigeración por metro cúbico, y no el agitador, puede decidir la productividad máxima.
- Construye el modelo de scale-down con los números del tanque grande. Su tiempo de mezcla, la velocidad del gas de su sparger, su pCO2, como hizo Boehringer Ingelheim con la velocidad del gas del sparger. Las estimaciones también funcionan mejor desde una escala más cercana: en Merck, las proyecciones desde un tanque piloto de 280 L coincidieron con el equipo instalado mejor que las de 30 L.
- Describe los rangos en términos independientes de la escala. Es lo que piden la ICH Q8(R2) y la Q11 cuando un mismo espacio de diseño debe cubrir varias escalas.
La serie de scale-up
Este pilar es el mapa. Publicado hasta ahora: De 2 L a 2.000 L: qué se rompe (cizalla, escalas de Kolmogorov, pCO2 y cosecha en CHO). Lo que viene: los cálculos de un escalado resueltos paso a paso de 20 L a 2.000 L; impulsores, spargers y geometría del tanque; oxígeno y calor en la fermentación microbiana; por qué la fermentación de precisión se atasca a escala industrial; gradientes y modelos de scale-down; CO2 disuelto; y la transferencia de tecnología del desarrollo a la producción GMP (buenas prácticas de fabricación). Cada uno se enlazará aquí cuando salga. Para procesos de perfusión, consulta nuestra serie de perfusión.
Preguntas frecuentes
¿Qué criterios se usan para escalar un biorreactor?
Los más habituales son mantener constante la potencia por volumen, la velocidad en punta del agitador, el kLa o el caudal de gas por volumen (vvm) S01. Mantener constante el tiempo de mezcla es posible sobre el papel, pero a gran escala exige mucha más potencia. En recipientes geométricamente semejantes no se pueden conservar todos a la vez S01 S06, así que la mayoría de las empresas combina un criterio del lado del líquido con otro del lado del gas S36.
¿Qué es el kLa en un biorreactor?
Es el coeficiente volumétrico de transferencia de oxígeno y se expresa en 1/h o 1/s. Multiplicado por la diferencia entre el oxígeno disuelto de saturación y el real, da la velocidad de transferencia de oxígeno. Depende de la agitación, el caudal de gas, el sparger (difusor), el medio y el recipiente S16. Por eso una correlación de kLa ajustada a una escala puede fallar en otra S09.
¿Cómo se calcula la P/V en un biorreactor?
La potencia es el número de potencia multiplicado por la densidad del líquido, por el cubo de la velocidad del agitador y por la quinta potencia del diámetro del rodete. Después se divide por el volumen de líquido. Las turbinas Rushton tienen números de potencia de 4,6 a 6,0 aproximadamente en régimen turbulento S14. Con dos rodetes en el mismo eje, el equipo de Montreal contó el doble del valor de un solo rodete S01. Con las velocidades de gas bajas propias del cultivo celular, el número de potencia con gas es casi igual que sin él S03.
¿Qué velocidad en punta es segura para las células CHO?
No hay una cifra única. El equipo de Montreal la mantiene por debajo de 1 m/s a escala de laboratorio S01. Sartorius trabaja por debajo de 2,0 m/s en su familia single-use S08. En 2006 Nienow concluyó que el cizallamiento causado por la agitación y por el estallido de las burbujas «ya no se considera un problema importante» S26. En cambio, los chorros de gas que salen de los orificios pequeños del sparger son un riesgo documentado a gran escala S28.
¿En qué se diferencia el escalado de una fermentación microbiana del de un cultivo celular?
En las fuentes que leímos, los cultivos microbianos trabajaban (o se simulaban) con un consumo de oxígeno y una potencia por litro entre varias y cientos de veces superiores a los de los cultivos de CHO S16 S38 S25 S03. Por eso el límite lo marcan el aporte de oxígeno y la evacuación del calor S20 S25. Los cultivos celulares consumen poca potencia y, al escalar, los problemas habituales son la eliminación del CO2 y el daño que provoca el sparger S36 S29 S28.
¿Qué es un modelo scale-down?
Es un recipiente pequeño, o un conjunto de ellos, que se opera para que las células se encuentren con las condiciones del grande: su tiempo de mezcla, sus gradientes, la velocidad del gas en el sparger o la pCO2 S13 S28. La ICH Q11 exige demostrar que estos modelos representan el proceso comercial S24.
Lo que no pudimos verificar
- Una tabla publicada en una fuente primaria que muestre qué pasa con el resto de variables cuando se mantiene constante un criterio. Las proporciones de nuestra tabla son relaciones de manual que calculamos nosotros.
- Una calculadora de escalado. La nuestra reprodujo una velocidad de agitación publicada a P/V constante y una P/V publicada a 20 L, con dos comprobaciones dentro del 5 %. La primera es débil, porque el artículo calculó esa velocidad con la misma ecuación. En cambio, la P/V a 200 L se desvió un 42 %, y en ese caso los detalles del rodete están en un material suplementario que no leímos. El kLa de UCB a 80 L se desvió un 44 % al extrapolar una correlación obtenida a 2 L. Nuestras normas no permiten publicar un modelo que falle alguna comprobación (los detalles están en nuestro archivo de verificación del modelo).
- Datos medidos en planta de potencia por volumen, consumo de oxígeno y capacidad de refrigeración para E. coli o levadura a escala de producción. Las cifras microbianas a gran escala que aparecen aquí salen de modelos o de estudios anteriores a 2002 de los que leímos el resumen.
- Tiempos de mezcla medidos por encima de 2000 L en cultivo celular y publicados en una fuente primaria. La cifra de 15.000 L procede de una revisión.
- Las correlaciones originales de kLa y tiempo de mezcla de van ‘t Riet, Nienow y otros autores, que solo conocemos por los artículos que las usan.
- Una guía de la FDA o de la EMA sobre la cualificación de modelos scale-down.
- Los artículos completos de varios casos de empresa (Takeda, Merck, Boehringer Ingelheim, Bristol Myers Squibb, Amgen) y de los estudios de E. coli en 12 y 22 m3. De todos ellos leímos el resumen.
Fuentes
- S01 Lemire L et al., Scale-up of a monoclonal antibody CHO fed-batch production in stirred tank bioreactors: Effect of hydrodynamic conditions and feeding regimen. Biotechnology Progress 42(1):e70073, 2025. Afiliaciones: Polytechnique Montreal (Chemical Engineering) y National Research Council Canada. Autoría académica y gubernamental; equipo Eppendorf BioFlo120, sin autores del fabricante.
- S03 Neuss A et al., Scale-up of CHO cell cultures: from 96-well-microtiter plates to stirred tank reactors across three orders of magnitude. Journal of Biological Engineering 19:5, 2025. Afiliaciones: RWTH Aachen University (Biochemical Engineering). Autoría académica.
- S05 Arulrajah P et al., Scale-down bioreactors: comparative analysis of configurations. Bioprocess and Biosystems Engineering 48:1619-1635, 2025 (revisión). Afiliaciones: Technical University of Munich y Hamburg University of Technology. Revisión académica.
- S06 Paul K et al., Scale-down simulators for mammalian cell culture as tools to access the impact of inhomogeneities occurring in large-scale bioreactors. Engineering in Life Sciences 20(5-6):197-204, 2020 (revisión). Afiliaciones: TU Wien y Christian Doppler Laboratory. Revisión académica.
- S07 Gaugler L et al., Scaling-down biopharmaceutical production processes via a single multi-compartment bioreactor (SMCB). Engineering in Life Sciences 23:e2100161, 2023. Afiliaciones: University of Stuttgart y Hamburg University of Technology. Autoría académica.
- S08 Dreher T et al., Design space definition for a stirred single-use bioreactor family from 50 to 2000 L scale. BMC Proceedings 7(Suppl 6):P55 (resumen de póster de ESACT 2013), 2013 (documento de fabricante). Afiliaciones: Sartorius Stedim Biotech, fabricante de los biorreactores BIOSTAT STR caracterizados. Documento técnico escrito por el fabricante. Publicado antes de 2015.
- S09 Gimenez L et al., Scale-up considerations for monoclonal antibody production process: an oxygen transfer flux approach. BMC Proceedings 7(Suppl 6):P49 (resumen de póster de ESACT 2013), 2013. Afiliaciones: UCB Pharma (Bélgica), fabricante biofarmacéutico. Equipos de Sartorius Stedim Biotech y Zeta Biopharma; sin autores del fabricante. Publicado antes de 2015.
- S10 ICH Expert Working Group, ICH Q5E: Comparability of Biotechnological/Biological Products Subject to Changes in Their Manufacturing Process. ICH Harmonised Tripartite Guideline, Step 4, 2004 (documento regulatorio). Publicado antes de 2015.
- S11 Crater JS et al., Scale-up of industrial microbial processes. FEMS Microbiology Letters 365(13):fny138, 2018. Afiliaciones: Genomatica Inc. (tecnología de procesos), desarrolladora de procesos de biotecnología industrial. Autoría industrial, no de un fabricante de equipos.
- S12 Delvigne F et al., Scale-up/Scale-down of microbial bioprocesses: a modern light on an old issue. Microbial Biotechnology 10(4):685-687, 2017 (revisión). Afiliaciones: University of Liege con DSM Biotechnology Center y TU Delft. Coautoría industrial (productor, no fabricante de equipos).
- S13 Olughu W et al., Scale-down studies for the scale-up of a recombinant Corynebacterium glutamicum fed-batch fermentation: loss of homogeneity leads to lower levels of cadaverine production. Journal of Chemical Technology and Biotechnology (2020), doi 10.1002/jctb.6248, 2020. Afiliaciones: Loughborough University y University of Birmingham, con Ipsen Biopharm. Autoría académica con un coautor de la industria.
- S14 Haringa C, An analysis of organism lifelines in an industrial bioreactor using Lattice-Boltzmann CFD. Engineering in Life Sciences 23(1):e2100159, 2023. Afiliaciones: Delft University of Technology. Autoría académica. Simulaciones hechas con el software M-STAR; sin autores del fabricante.
- S15 Haringa C et al., Stochastic parcel tracking in an Euler-Lagrange compartment model for fast simulation of fermentation processes. Biotechnology and Bioengineering (2022), doi 10.1002/bit.28094, 2022. Afiliaciones: Delft University of Technology con Royal DSM. Coautoría industrial (productor).
- S16 Rastaedter K et al., kLa based scale-up cultivation of the extremophilic archaeon Sulfolobus acidocaldarius: from benchtop to pilot scale. Frontiers in Bioengineering and Biotechnology 11:1160012, 2023. Afiliaciones: TU Wien con NovoArc GmbH (empresa de productos basados en arqueas). Autoría académica con un coautor de la industria, que no es fabricante de equipos. El ensayo de 200 L se hizo en Fraunhofer CBP, Leuna.
- S17 Pillaca-Pullo O et al., Scale-Up of Capsular Polysaccharide Production Process by Haemophilus influenzae Type b Using kLa Criterion. Bioengineering (Basel) 9(9):415, 2022. Afiliaciones: Instituto Butantan (Brasil, productor público de vacunas) y socios académicos. Sin autores del fabricante.
- S18 Olughu W et al., Does the BioBLU 0.3f single-use scale to the BioFlo 320 reuseable bioreactor on a matched volumetric oxygen mass transfer coefficient?. World Journal of Microbiology and Biotechnology (2021), doi 10.1007/s11274-020-02968-2, 2021. Afiliaciones: Ipsen Biopharm Ltd (Reino Unido), fabricante biofarmacéutico. Equipos de Eppendorf; sin autores del fabricante.
- S19 Bisgaard J et al., Data-based dynamic compartment model: Modeling of E. coli fed-batch fermentation in a 600 m3 bubble column. Journal of Industrial Microbiology and Biotechnology 49(5):kuac021, 2022. Afiliaciones: Technical University of Denmark con Freesense ApS (fabricante de los sensores arrastrados por el flujo que se usaron) y DuPont Tate & Lyle Bio Products (propietaria de la planta). Coautoría del fabricante.
- S20 Almeida Benalcazar E et al., Single Cell Protein Production From Ethanol: Model-Based Bioreactor Operation at Industrial Scale. Biotechnology and Bioengineering 122(6):1441-1460, 2025. Afiliaciones: Delft University of Technology con dsm-firmenich (Center for Bioprocess Innovation). Coautoría industrial (productor).
- S22 Lemperle M et al., Hybrid modeling for industrial fermentation processes with an Intra-Batch Experimental Design. Journal of Industrial Microbiology and Biotechnology 53:kuag014, 2026. Afiliaciones: Technical University of Denmark con Novonesis (planta piloto de fermentación). Coautoría industrial (productor).
- S23 ICH Expert Working Group, ICH Q8(R2): Pharmaceutical Development. ICH Harmonised Tripartite Guideline, Step 4 (agosto de 2009), 2009 (documento regulatorio). Publicado antes de 2015.
- S24 ICH Expert Working Group, ICH Q11: Development and Manufacture of Drug Substances (Chemical Entities and Biotechnological/Biological Entities). ICH Harmonised Tripartite Guideline, Step 4 (mayo de 2012), 2012 (documento regulatorio). Publicado antes de 2015.
- S25 Humbird D et al., Aeration costs in stirred-tank and bubble column bioreactors. Biochemical Engineering Journal (2017), doi 10.1016/j.bej.2017.08.006, 2017. Afiliaciones: DWH Process Consulting LLC con el National Renewable Energy Laboratory de EE. UU. Coautoría de una consultora; costes de equipos validados con presupuestos de fabricantes.
- S26 Nienow AW, Reactor Engineering in Large Scale Animal Cell Culture. Cytotechnology 50:9-33, 2006 (revisión). Afiliaciones: University of Birmingham (Centre for Bioprocess Engineering). Revisión académica. Leído el resumen. Publicado antes de 2015.
- S27 Xing Z et al., A carbon dioxide stripping model for mammalian cell culture in manufacturing scale bioreactors. Biotechnology and Bioengineering 114(6):1184-1194, 2017. Afiliaciones: Bristol-Myers Squibb (Biologics Development and Operations). Fabricante biofarmacéutico. Leído el resumen.
- S28 Chaudhary G et al., Understanding the effect of high gas entrance velocity on CHO cell culture performance and its implications on bioreactor scale-up and sparger design. Biotechnology and Bioengineering 117(6):1684-1695, 2020. Afiliaciones: Boehringer Ingelheim Fremont (Cell Culture Process Science). Fabricante biofarmacéutico y CDMO. Leído el resumen.
- S29 Doi T et al., Development of a scale-up strategy for CHO cell culture processes using the kLa ratio as a direct indicator of gas stripping conditions. Biotechnology Progress 36(5):e3000, 2020. Afiliaciones: Takeda Pharmaceutical con Tokushima University y Osaka University. Autoría industrial. Leído el resumen.
- S30 Matsunaga N et al., Culture scale-up studies as seen from the viewpoint of oxygen supply and dissolved carbon dioxide stripping. Journal of Bioscience and Bioengineering 107(4):412-418, 2009. Afiliaciones: Kyowa Hakko Kirin (Bio Process R&D). Fabricante biofarmacéutico. Leído el resumen. Publicado antes de 2015.
- S32 Enfors SO et al., Physiological responses to mixing in large scale bioreactors. Journal of Biotechnology 85:175-185, 2001. Afiliaciones: Royal Institute of Technology (KTH) Stockholm, al frente de un consorcio de la UE formado por universidades y socios industriales. Artículo primario clásico. Leído el resumen. Publicado antes de 2015.
- S33 Junker BH, Scale-up methodologies for Escherichia coli and yeast fermentation processes. Journal of Bioscience and Bioengineering 97:347-364, 2004. Afiliaciones: Merck Research Laboratories (planta piloto de fermentación). Fabricante biofarmacéutico. Leído el resumen. Publicado antes de 2015.
- S35 Xing Z et al., Scale-up analysis for a CHO cell culture process in large-scale bioreactors. Biotechnology and Bioengineering 103:733-746, 2009. Afiliaciones: Bristol-Myers Squibb (Biologics Manufacturing and Process Development). Fabricante biofarmacéutico. Leído el resumen. Publicado antes de 2015.
- S36 Xu S et al., A practical approach in bioreactor scale-up and process transfer using a combination of constant P/V and vvm as the criterion. Biotechnology Progress 33:1146-1159, 2017. Afiliaciones: Merck and Co. (Process Development and Engineering). Fabricante biofarmacéutico. Leído el resumen.
- S38 Knoll A et al., High cell density cultivation of recombinant yeasts and bacteria under non-pressurized and pressurized conditions in stirred tank bioreactors. Journal of Biotechnology 132:167-179, 2007. Afiliaciones: RWTH Aachen University (Biochemical Engineering). Autoría académica. Leído el resumen. Publicado antes de 2015.
- S39 Bylund F et al., Substrate gradient formation in the large-scale bioreactor lowers cell yield and increases by-product formation. Bioprocess Engineering (1998), doi 10.1007/s004490050427, 1998. Afiliaciones: Royal Institute of Technology (KTH) Stockholm. Autoría académica, con ensayos a gran escala en un recipiente industrial. Leído el resumen. Publicado antes de 2015.
- S40 Li F et al., A systematic approach for scale-down model development and characterization of commercial cell culture processes. Biotechnology Progress 22:696-703, 2006. Afiliaciones: Amgen Inc. (Process Engineering). Fabricante biofarmacéutico. Leído el resumen. Publicado antes de 2015.